 +86-563-4308666


 Eng

প্রতিটি গ্রাইন্ডিং বল একটি তাপ চিকিত্সার গল্প বহন করে, এমনকি যেগুলো উঠানে আসে সেগুলিও অভিন্ন দেখায়। দুটি বল একই রসায়ন ভাগ করে নিতে পারে, একই ছাঁচ থেকে বেরিয়ে আসতে পারে এবং এখনও একটি মিলে সম্পূর্ণ ভিন্নভাবে আচরণ করতে পারে: একটি একটি সম্পূর্ণ প্রচার চালায়, অন্যটি কয়েক সপ্তাহের মধ্যে স্প্যালিং শুরু করে। প্রায়শই, পার্থক্যটি গরম করার বক্ররেখা, শীতল করার হার এবং টেম্পারিং উইন্ডোতে লেখা হয়।
আমরা প্রতিদিন এটি চালানোর সময় বলগুলিকে নাকাল করার জন্য তাপ চিকিত্সার প্রক্রিয়ার মধ্য দিয়ে একটি ব্যবহারিক হাঁটা অনুসরণ করে, অস্টিনিটাইজ করা থেকে শুরু করে চেক যা আমাদের বলে যে একটি ব্যাচ সত্যিই সঠিক কিনা।
কেন তাপ চিকিত্সা একটি বল কিভাবে কাজ করে তা নির্ধারণ করে
একটি উচ্চ ক্রোম বল ঢালা এবং ছাঁচে ঠান্ডা হতে দিন, এবং যা বেরিয়ে আসে তা হল একটি মোটামুটি অস্থির ধাতু। ম্যাট্রিক্সে ধরে রাখা অস্টেনাইটের পাশাপাশি মার্টেনসাইট ধারণ করে, ইউটেটিক কার্বাইডের একটি নেটওয়ার্কের চারপাশে আবৃত যা ক্রোমিয়াম এবং কার্বন সামগ্রীর সাথে স্থানান্তরিত হয়। ধরে রাখা অস্টেনাইট হল ঝামেলা সৃষ্টিকারী। এটি নরম, এটি মেটাস্টেবল, এবং একবার বলটি একটি মিলের মধ্যে প্রভাব ফেলতে শুরু করলে এটি জায়গায় মার্টেনসাইটে রূপান্তরিত হতে থাকে, পৃষ্ঠের স্তরের আয়তন পরিবর্তন করে এবং স্প্যালিং এবং ভাঙার দরজা খুলে দেয়।
মিলকে এলোমেলোভাবে করতে না দিয়ে ইচ্ছাকৃতভাবে, নিয়ন্ত্রিত পরিস্থিতিতে সেই রূপান্তরটি শেষ করার জন্য তাপ চিকিত্সা বিদ্যমান। তিনটি জিনিস একবারে ভারসাম্যপূর্ণ হচ্ছে:
- কঠোরতা : পরিধানের পৃষ্ঠ যা আকরিক, ক্লিঙ্কার বা স্ল্যাগ থেকে ঘর্ষণ প্রতিরোধ করে।
- দৃঢ়তা : কর্কশ ছাড়াই বারবার প্রভাব শোষণ করার মূল ক্ষমতা।
- কাঠামোগত স্থিতিশীলতা : কার্বাইড ডিস্ট্রিবিউশন এবং রিটেইনড অস্টেনাইট সীমার মধ্যে রাখা হয়, তাই বলটি 60 দিনে একই আচরণ করে যেমনটি প্রথম দিনে করেছিল।
নাকাল বল জন্য তাপ চিকিত্সা প্রক্রিয়ার মূল পর্যায়
কাস্ট বা নকল মিডিয়ার জন্য ব্যবহৃত প্রায় প্রতিটি সময়সূচী তিনটি সংযুক্ত পর্যায় হিসাবে পড়া যেতে পারে, চতুর্থ পর্যায় পরিদর্শন যা লুপ বন্ধ করে।
হিটিং এবং অস্টিনিটাইজিং
Austenitizing দুটি কাজ করে: এটি সেকেন্ডারি কার্বাইডের কিছু অংশ দ্রবীভূত করে এবং এটি কার্বনকে দ্রবণে রাখে যাতে নিভানোর কিছু কাজ থাকে। এই পর্যায়ে তাড়াহুড়ো করা আমাদের দেখা সবচেয়ে সাধারণ ভুলগুলির মধ্যে একটি। আমরা ধাপে ধাপে গরম করি, প্রায় 600-650 °C এর কাছাকাছি প্রিহিট করে এমনকি থ্রু-থুথনেস তাপমাত্রা, তারপর austenitizing হোল্ডের একটি র্যাম্প, যা উচ্চ ক্রোম গ্রেডের জন্য সাধারণত 980°C এবং 1,050°C এর মধ্যে অবতরণ করে।
হোল্ডিং সময় বিভাগ আকার এবং চুল্লি লোড একটি নির্দিষ্ট ঘড়ির চেয়ে বেশি অনুসরণ করে। একটি কার্যক্ষম শপ-ফ্লোর প্রারম্ভিক বিন্দু মোটামুটি 1 থেকে 1.5 মিনিট প্রতি মিলিমিটার ব্যাস, তবে প্রকৃত সংখ্যাটি অনুমান না করে প্রতিটি ব্যাচের প্রথম অংশে কঠোরতা এবং মাইক্রোস্ট্রাকচার দ্বারা নিশ্চিত হওয়া উচিত।
নিভে যাওয়া
নিভে যাওয়া is where hardness is actually made. The ball has to cool fast enough to miss the pearlite nose and drive austenite to martensite, yet not so fast that the surface tears itself apart under thermal and transformation stress. High chrome cast balls are often quenched with forced air or an air-oil combination, while smaller sizes can take oil or polymer. Forged balls come off the press hot and are commonly quenched by water spray, polymer or oil, then tempered without being allowed to cool fully to room temperature first.
টেম্পারিং
টেম্পারিং is not a formality. Its first job is stress relief, because a freshly quenched ball is full of internal tension and will crack on its own if left sitting. Its second job is to bring retained austenite down to a working level and let fine secondary carbides precipitate, which at the right temperature can even nudge hardness upward.
উচ্চ ক্রোম বলের জন্য উইন্ডোটি সাধারণত 200°C এবং 350°C এর মধ্যে থাকে, যার ব্যাসের উপর নির্ভর করে চার থেকে আট ঘন্টা ধরে থাকে, তারপরে ধীরে ধীরে শীতল হয়। প্রায় 200°C এর নিচে টেম্পারিং অনেক বেশি অস্থির অস্টেনাইটকে পিছনে ফেলে দেয়; 400 ডিগ্রি সেলসিয়াস পেরিয়ে গেলে আপনি নিভানোর সময় যে কঠোরতার জন্য অর্থ প্রদান করেছিলেন তা লেনদেন শুরু করে।
| মঞ্চ | সাধারণ তাপমাত্রা | মূল উদ্দেশ্য | আমরা কি দেখতে |
|---|---|---|---|
| প্রিহিটিং | 600–650°C | এমনকি আউট মাধ্যমে-বেধ তাপমাত্রা | বৃদ্ধির হার, তাপীয় শক |
| Austenitizing | 980–1,050°C (উচ্চ ক্রোম) | কার্বাইড দ্রবীভূত করুন, অস্টিনাইট স্যাচুরেট করুন | ব্যাসের বিরুদ্ধে সময় ধরে রাখুন |
| নিভে যাওয়া | মাঝারি মধ্যে 880-950°C | অস্টিনাইট থেকে মার্টেনসাইট তৈরি করুন | কুলিং বক্ররেখা, ফাটল ঝুঁকি |
| টেম্পারিং | 200-350°C | স্ট্রেস উপশম, নিয়ন্ত্রণ বজায় রাখা austenite | সময় ধরে রাখুন, কঠোরতা প্রতিক্রিয়া |
বলের প্রকারের সাথে প্রক্রিয়াটি মেলানো
একই তিনটি পর্যায় পরিবার জুড়ে প্রযোজ্য, কিন্তু আপনি উপাদান এবং গঠনের রুট পরিবর্তন করার পরে সংখ্যাগুলি উল্লেখযোগ্যভাবে সরে যায়।
ক্রোম অ্যালয় কাস্ট বল
রসায়ন সিলিং সেট করে। 10% বা তার বেশি ক্রোমিয়াম এবং সঠিক কার্বন ভারসাম্য সহ একটি উচ্চ ক্রোম বল রকওয়েল সি স্কেলে উচ্চ 50 থেকে নিম্ন 60 সেকেন্ডে পৌঁছতে পারে একটি ভালভাবে চালানো এবং মেজাজের পরে। মাঝারি ক্রোম এবং নিম্ন ক্রোম গ্রেডগুলি সেখানে পৌঁছানোর জন্য কার্বাইডের ভলিউম বহন করে না, তাই তাদের বক্ররেখাগুলি প্রায়শই স্বাভাবিককরণ বা হালকা নিভিয়ে ও মেজাজের দিকে সরলীকৃত হয় এবং ক্রয়ের প্রত্যাশাগুলি ক্যাটালগ শিরোনামের পরিবর্তে ধাতুবিদ্যা অনুসরণ করা উচিত।
আমাদের নিজস্ব উচ্চ ক্রোম নাকাল বল সেই যুক্তিতে চিকিত্সা করা হয়, বক্ররেখাটি ব্যাচ থেকে ব্যাচ পর্যন্ত সামঞ্জস্যপূর্ণ থাকে যাতে মিলের কর্মক্ষমতা প্রবাহিত না হয়।
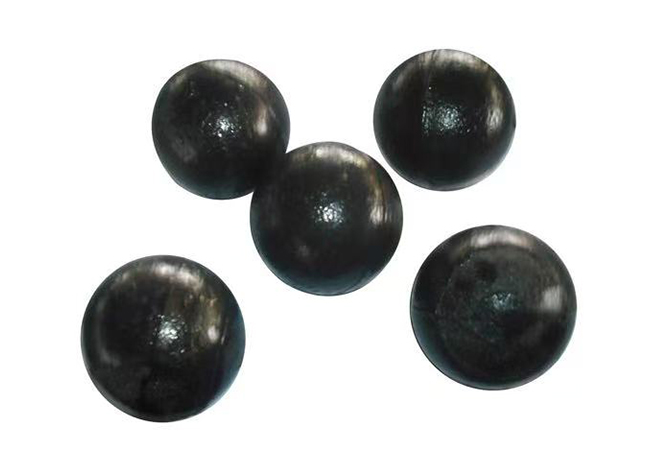 উচ্চ ক্রোম খাদ কাস্ট নাকাল বল ≥58 HRC পৃষ্ঠের কঠোরতা সহ উচ্চ-ক্রোম ZQCr12 কাস্ট মিডিয়া, পরিধান-প্রতিরোধী গ্রাইন্ডিংয়ের জন্য φ6.35 থেকে φ120 মিমি ব্যাস পাওয়া যায়। পণ্য দেখুন →
নকল নাকাল বল
নকল বলগুলি ঘূর্ণিত দণ্ড হিসাবে শুরু হয়, দৈর্ঘ্যে কাটা হয়, আনয়ন গরম করা হয়, নকল করা হয় এবং তারপর লাইনে নিভে যায়। প্রক্রিয়াটি ব্যাচের পরিবর্তে অবিচ্ছিন্ন, এবং যে প্যারামিটারটি প্রায়শই ঘুরে বেড়ায় তা হল quench-স্টার্ট তাপমাত্রা। প্রেস এবং নিভেন রিংয়ের মধ্যে বারটি খুব বেশি ঠান্ডা হলে, কঠোরতা কমে যায় এবং বলটি একটি নরম শেল দিয়ে শেষ হয় যা মিলের মধ্যে দ্রুত পরিধান করে। টেম্পারিং অবিলম্বে অনুসরণ করে, এখনও চক্রটি ছোট করতে মূলের অবশিষ্ট তাপ ব্যবহার করে।
 বল মিলের জন্য যথার্থ-নকল নাকাল বল মাইনিং, সিমেন্ট এবং পাওয়ার-জেনারেশন বল মিলের জন্য যথার্থ-নকল মিডিয়া, সুষম কঠোরতা এবং দৃঢ়তা সহ φ6.35–φ120 মিমি আকারে দেওয়া হয়। পণ্য দেখুন →
Quenching মাধ্যম এবং কুলিং কার্ভ নির্বাচন করা
কুলিং সেভিরিটি হল একটি ডায়াল, সুইচ নয়, এবং সঠিক সেটিং হল ব্যাচের সবচেয়ে বড় বলের মধ্যে একটি সম্পূর্ণ মার্টেনসিটিক কোর তৈরি করে যখন ছোটটি অক্ষত থাকে। সাধারণ মিডিয়া, তীব্রতার মোটামুটি ক্রমে:
- জল : উচ্চ তীব্রতা, কম খরচ, সবচেয়ে ফাটল-প্রবণ; ছোট ব্যাস এ প্লেইন কার্বন নকল বলের জন্য ব্যবহারিক.
- ব্রাইন বা কস্টিক সমাধান : এমনকি আরো গুরুতর এবং অসম ফিল্ম ভাঙ্গা প্রবণ; কাস্ট ক্রোম মিডিয়ার জন্য খুব কমই ব্যবহৃত হয়।
- তেল : ধীর এবং নিরাপদ, খাদ নকল বলের জন্য একটি আদর্শ পছন্দ যেখানে বিকৃতি গুরুত্বপূর্ণ, যদিও আগুন এবং ধোঁয়া পরিচালনা করতে হবে।
- পলিমার : ঘনত্ব জল এবং তেলের মধ্যে বসার জন্য সুর করা যেতে পারে, আসল ক্র্যাকিং ঝুঁকি সহ নকল খাদ বলের জন্য জনপ্রিয়।
- জোরপূর্বক বায়ু বা বায়ু-তেল : মৃদু, উচ্চ ক্রোম কাস্ট বলের সাথে ভালভাবে মিলেছে যার কঠোরতা ইতিমধ্যে উদার।
আন্দোলন মাধ্যম হিসাবেই গুরুত্বপূর্ণ। একটি স্থির ট্যাঙ্ক নরম প্যাচ এবং বিক্ষিপ্ত কঠোরতা রিডিং তৈরি করে তা নির্বাপক রসায়ন যতই ভাল হোক না কেন।
কি ভুল হয়, এবং কিভাবে উপসর্গ পড়া
বেশিরভাগ তাপ চিকিত্সার ত্রুটিগুলি স্পষ্টভাবে ঘোষণা করে যদি আপনি জানেন যে কী সন্ধান করতে হবে। কয়েকটি নিদর্শন যা আমরা প্রায়শই নির্ণয় করি:
- নিভানোর পর ফাটল , সাধারণত অনুদৈর্ঘ্য বা অভ্যন্তরীণ: খুব তীব্র শীতল, বা টেম্পারিং ফার্নেসের আগে খুব দীর্ঘ ফাঁক।
- নরম শেল বা নরম কোর : তাপমাত্রা প্রমাণ করা বা খুব কম ধরে রাখা, অথবা বলটি নিভে যাওয়া-শুরু উইন্ডোর নীচে ঠাণ্ডা করা।
- কঠোরতা scatter across a batch : অসম চুল্লি লোডিং, অসামঞ্জস্যপূর্ণ বায়ুমণ্ডল, বা দুর্বল নিভানোর আন্দোলন।
- সেবায় অকাল স্পেলিং : টেম্পারিং খুব ঠাণ্ডা বা খুব সংক্ষিপ্ত ছিল কারণ অস্টেনাইট ধরে রাখা হয়েছে খুব বেশি।
- উচ্চ ভাঙ্গন হার : দৃঢ়তার খরচে ধাওয়া করা কঠোরতা, অথবা একটি কার্বাইড নেটওয়ার্ক শক্ত করার সময় খুব মোটা হয়ে যায়।
বক্ররেখা কাজ করেছে প্রমাণ করে যে চেক
পরীক্ষার ফলাফলগুলি তখনই অর্থবহ হয় যখন সেগুলি ধারাবাহিকভাবে নেওয়া হয়। টেম্পারিংয়ের পরে আমাদের রুটিনটি এইরকম দেখায়:
- কঠোরতা survey : পৃষ্ঠের চারপাশে বেশ কয়েকটি পয়েন্টে এবং বিভাগযুক্ত বলের মূল অংশে রিডিং, একটি সুবিধাজনক কোণ থেকে নয় বরং লট জুড়ে নমুনা।
- কঠোরতা gradient : ব্যাসার্ধ জুড়ে একটি প্রোফাইল, যা দেখায় যে নির্গমনটি আসলে কেন্দ্রে পৌঁছেছে কিনা।
- প্রভাব পরীক্ষা : একটি নির্দিষ্ট উচ্চতা থেকে বারবার ড্রপ বলগুলির একটি নমুনায়, ক্র্যাকিংয়ের প্রথম চিহ্নটি লক্ষ্য করে।
- মাইক্রোস্ট্রাকচার পর্যালোচনা : কার্বাইড আকৃতি এবং বিতরণ, প্লাস ধরে রাখা অস্টেনাইটের একটি অনুমান, সাধারণত উচ্চ ক্রোম মিডিয়ার জন্য প্রায় 10 থেকে 15% এর নিচে রাখা হয়।
- ক্ষেত্র ভাঙ্গন ট্র্যাকিং : সবচেয়ে ধীর সূচক কিন্তু সবচেয়ে সৎ, প্রতি মিল এবং প্রতি বল লট প্রচারে রেকর্ড করা হয়েছে।
তাপ চিকিত্সা একটি সিস্টেম, একটি একক পদক্ষেপ নয়
একটি বক্ররেখা শুধুমাত্র চুল্লির মতোই ভাল যেটি এটি চালায় এবং চুল্লিটি কেবল ততটা ভাল যতটা উপাদান প্রবেশ করে। তাই আমরা তাপ চিকিত্সাকে একটি শৃঙ্খলের একটি লিঙ্ক হিসাবে বিবেচনা করি যা অ্যালয় সোর্সিং দিয়ে শুরু হয় এবং একটি মিল ট্রায়াল দিয়ে শেষ হয়। স্টিল বল এবং গ্রাইন্ডিং মিডিয়ার জন্য আমাদের প্রাদেশিক গবেষণা ইনস্টিটিউট, অংশীদার বিশ্ববিদ্যালয়গুলির সাথে একত্রে পরিচালিত হয়, ঠিক এই ধরণের বক্ররেখার বিকাশে তার বেশিরভাগ সময় ব্যয় করে এবং ফলাফলগুলি সরাসরি দোকানের মেঝেতে ফিরে আসে।
আমরা প্রক্রিয়াটিকে যাচাইযোগ্যও রাখি: ISO 9001 পদ্ধতি, আগত কাঁচামাল থেকে পাঠানোর জন্য সম্পূর্ণ-প্রক্রিয়া পরিদর্শন এবং 50,000 টন বার্ষিক ক্ষমতা সহ 60,000 বর্গ মিটারের একটি প্ল্যান্টকে সমর্থনকারী 25 ইঞ্জিনিয়ার এবং 32 জন বিশেষজ্ঞের একটি প্রযুক্তিগত দল। আপনি সম্পর্কে আরো পড়তে পারেন আমাদের কোম্পানির পটভূমি আপনি যদি দীর্ঘ সংস্করণ চান.
যদি একটি মিল মিডিয়ার মাধ্যমে তার চেয়ে দ্রুত চিবানো হয়, উত্তরটি সাধারণত চালানের পরিবর্তে বক্ররেখায় থাকে। আমাদের কাজের অবস্থা, বলের ব্যাস, ফিডের কঠোরতা এবং মিলের গতি পাঠান এবং আমরা আলোচনা করব কোন পর্যায়ে সম্ভবত দায়ী এবং কী পরিবর্তন করতে হবে। এই কথোপকথনের কোন খরচ নেই, এবং এটি প্রায়শই প্রতি টন গ্রাউন্ডে কম খরচে দ্রুততম পথ।


