 +86-563-4308666


 Eng

দশ মিল সুপারিনটেনডেন্টদের জিজ্ঞাসা করুন কি তাদের গ্রাইন্ডিং সার্কিটকে সীমাবদ্ধ করে এবং বেশিরভাগই শেষ পর্যন্ত একই লাইন আইটেমের দিকে নির্দেশ করবে: গ্রাইন্ডিং মিডিয়া প্রতিস্থাপনের খরচ। ওয়্যার রেজিস্ট্যান্স টেকনোলজি হল সেই শৃঙ্খলা যা নির্ধারণ করে যে বল কতক্ষণ ধরে তার ব্যাস, তার আকৃতি এবং আকরিক গ্রাইন্ডিং এর কার্যকারিতা ধরে রাখে।
ZXGB-তে, আমরা সেই সঠিক সমস্যার জন্য কাস্ট এবং নকল মিডিয়া তৈরি করতে বছর কাটিয়েছি। আমাদের Ningguo, Anhui-এ 60,000 বর্গ মিটারের প্ল্যান্ট, 50,000 টন বার্ষিক ক্ষমতায় চলে, যা স্টিলের বল এবং গ্রাইন্ডিং মিডিয়ার জন্য নিবেদিত একটি প্রাদেশিক গবেষণা ইনস্টিটিউট এবং 25 ইঞ্জিনিয়ার এবং 32 জন বিশেষজ্ঞের একটি প্রযুক্তিগত দল দ্বারা সমর্থিত। পরিধান প্রতিরোধের বিষয়ে আমরা কীভাবে চিন্তা করি তা এখানে: কী এটি নিয়ন্ত্রণ করে, কীভাবে মিডিয়াকে মোটামুটিভাবে তুলনা করা যায় এবং কোন মিল-সাইড অভ্যাসগুলি আপনি যে পরিধানের জন্য অর্থ প্রদান করেছেন তা চুপচাপ নষ্ট করে দেয়।
কি পরিধান প্রতিরোধ সত্যিই একটি মিল ভিতরে মানে
একটি কাজের মিল, পরিধান একটি ঘটনা নয়. এটি একই সময়ে তিনটি প্রক্রিয়া চলছে, এবং একটি বলকে তাদের সবকটি টিকে থাকতে হবে।
- ঘর্ষণ: শক্ত আকরিক কণা স্লাইড এবং পৃষ্ঠ জুড়ে রোল, ধীরে ধীরে ধাতু দূরে কাটা.
- প্রভাব: বারবার সংঘর্ষ চিপ প্রান্ত, খোলা পৃষ্ঠ ফাটল এবং, গুরুতর ক্ষেত্রে, বল সরাসরি ভেঙ্গে।
- ক্ষয়: ভেজা সজ্জা, দ্রবীভূত অক্সিজেন এবং অম্লীয় বা ক্ষারীয় জল কার্বাইডগুলির মধ্যে ম্যাট্রিক্সকে আক্রমণ করে।
যেহেতু এই প্রক্রিয়াগুলি বিভিন্ন দিকে টানছে, পরিধান প্রতিরোধ সর্বদা একটি ভারসাম্য। একটি খুব শক্ত বল ঘর্ষণকে ভালভাবে প্রতিরোধ করে তবে ভারী প্রভাবে ভেঙ্গে যেতে পারে। একটি খুব শক্ত বল প্রভাব থেকে বেঁচে থাকে তবে দ্রুত পিষে যেতে পারে। প্রকৌশলের কাজ হল সেই বক্ররেখার বিন্দু খুঁজে বের করা যেখানে আপনার সার্কিট প্রতি টন পণ্যের জন্য সর্বনিম্ন অর্থ ব্যয় করে।
গাছপালা সাধারণত একটি নির্দিষ্ট পরিধানের হার হিসাবে ফলাফল প্রকাশ করে: প্রতি টন আকরিক মিলের জন্য গ্রাম মিডিয়া খরচ হয়, বা প্রতি টন পণ্যের জন্য কিলোগ্রাম মেক-আপ বল। এই একক চিত্রটিতে রয়েছে খাদ, তাপ চিকিত্সা, বলের আকার, মিলের গতি এবং আকরিক নিজেই, এই কারণেই দুটি সরবরাহকারী একই কঠোরতা উদ্ধৃত করতে পারে এবং এখনও খুব আলাদা খরচ সরবরাহ করতে পারে।
খাদ রসায়ন সিলিং সংজ্ঞায়িত করে
ক্রোমিয়াম হল কাস্ট মিডিয়ার মেরুদণ্ড
কাস্ট গ্রাইন্ডিং বলগুলিতে, ক্রোমিয়াম কতটা শক্ত কার্বাইড গঠন করতে পারে তা নির্ধারণ করে। ক্রোমিয়াম মোটামুটি 10 শতাংশের উপরে বেড়ে যাওয়ায়, গঠনটি নরম M3C প্রকারের পরিবর্তে শক্ত M7C3 ক্রোমিয়াম কার্বাইডের দিকে চলে যায়। এই কার্বাইডগুলি ম্যাট্রিক্সের ভিতরে একটি কঙ্কালের মতো কাজ করে, তাই ঘর্ষণকে কেবল ধাতুকে একপাশে ঠেলে দেওয়ার পরিবর্তে তাদের দিয়ে কেটে ফেলতে হবে।
এই কারণেই কাস্ট পরিবারকে সাধারণত চারটি দলে বিভক্ত করা হয়: অর্থনৈতিক শুষ্ক নাকালের জন্য নিম্ন ক্রোম, মিশ্র দায়িত্বের জন্য মাঝারি ক্রোম, সিমেন্ট ক্লিঙ্কার এবং শক্ত আকরিকের জন্য উচ্চ ক্রোম এবং গুরুতর ঘর্ষণের জন্য অতি-উচ্চ ক্রোম যেখানে দীর্ঘ প্রচারণা সবচেয়ে গুরুত্বপূর্ণ। প্রতিটি ধাপে ক্রোমিয়াম মই পরিধান জীবন কিনে নেয়, তবে এটি উপাদানটিকে ভঙ্গুর হতে বাধা দেওয়ার জন্য কঠোর প্রক্রিয়া নিয়ন্ত্রণেরও দাবি রাখে।
ম্যাট্রিক্স কার্বাইডের মতোই গুরুত্বপূর্ণ
কার্বাইড তাদের নিজস্ব একটি বল রক্ষা করতে পারে না; তাদের জায়গায় রাখা একটি কঠিন, কঠিন ম্যাট্রিক্স প্রয়োজন। ম্যাঙ্গানিজ, মলিবডেনাম, তামা এবং অন্যান্য উপাদানগুলি শক্ত করার ক্ষমতা উন্নত করার জন্য যোগ করা হয়, তাই বলটি কেবল ত্বকে না হয়ে তার পুরো অংশে শক্ত হয়। চমৎকার পৃষ্ঠের কঠোরতা সহ একটি বল কিন্তু একটি নরম কোর বিকৃত হবে এবং বারবার প্রভাবে তার প্রোফাইল হারাবে।
হার্ড আকরিক, ক্লিঙ্কার এবং স্ল্যাগ ডিউটির জন্য, এটি এমন একটি পরিবার যা আমরা সাধারণত প্রথমে মূল্যায়ন করার পরামর্শ দিই:
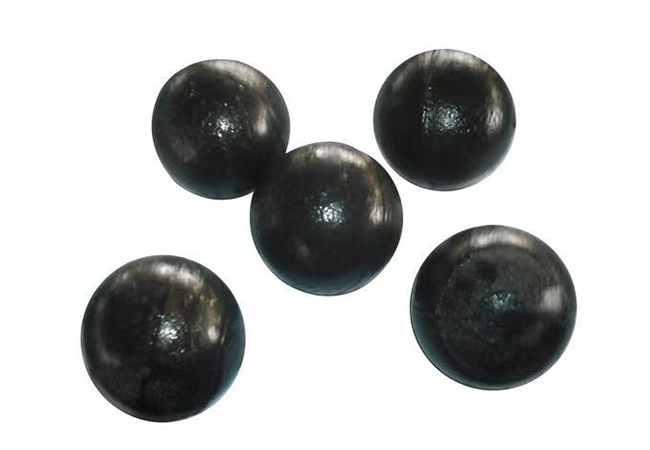 উচ্চ ক্রোম খাদ কাস্টিং বল নাকাল বল আজকের দ্রুত-গতির শিল্প ল্যান্ডস্কেপে, কর্মক্ষমতা, স্থায়িত্ব এবং স্থায়িত্ব আর ঐচ্ছিক নয়, কিন্তু অপরিহার্য। সেখানেই আমাদের উচ্চ-কঠিনতা, উচ্চ-চরো... পণ্য দেখুন →
হিট ট্রিটমেন্ট নির্ধারণ করে যে আপনি কতটা সিলিং এ পৌঁছাবেন
অভিন্ন রসায়ন অভিন্ন পরিধানের নিশ্চয়তা দেয় না। একই তাপ থেকে দুটি বল ঢেলে তাপ চিকিত্সা ভিন্ন হলে উদ্ভিদটি লক্ষণীয়ভাবে ভিন্ন পরিষেবা জীবন নিয়ে চলে যেতে পারে। অস্টিনিটাইজিং টেম্পারেচার, হোল্ডিং টাইম, কোনচিং মিডিয়াম, কোঞ্চিং স্পিড এবং টেম্পারিং টেম্পারিং একসাথে চূড়ান্ত মাইক্রোস্ট্রাকচার নির্ধারণ করে।
হাই-ক্রোম মিডিয়ার জন্য, আমরা সাধারণত HRC 58 থেকে 64 রেঞ্জের মধ্যে একটি কোর কঠোরতা লক্ষ্য করি, একটি নিয়ন্ত্রিত স্তর বজায় রাখা অস্টেনাইট এবং এমন একটি পৃষ্ঠ যা আক্রমণাত্মক নিভানোর দ্বারা অতিরিক্ত চাপে পড়েনি। খুব ধীরে ধীরে নিভিয়ে ফেলুন এবং কার্বাইডগুলি একটি নরম ম্যাট্রিক্সে বসে যা দ্রুত নষ্ট হয়ে যায়। খুব হিংস্রভাবে নিভান এবং অভ্যন্তরীণ চাপ তৈরি হয়, প্রথম ভারী প্রভাব ফাটল হওয়ার জন্য অপেক্ষা করে।
কেন একটি কঠোরতা সংখ্যা একটি দুর্বল ক্রয় মানদণ্ড
এক বলের এক জায়গায় নেওয়া একক কঠোরতা পড়া আপনাকে পরিধান জীবন সম্পর্কে খুব কম বলে। পরিবর্তে পৃষ্ঠ থেকে কোর পর্যন্ত একটি কঠোরতা প্রোফাইল, কার্বাইড কাঠামোর একটি বিবরণ এবং আপনার নিজের কাছাকাছি অবস্থার অধীনে পরিধানের হার পরিমাপ করার জন্য জিজ্ঞাসা করুন।
প্রধান নাকাল মিডিয়া পরিবার তুলনা
বিকল্পগুলি পাশাপাশি বসলে নির্বাচন সহজ হয়ে যায়। নীচের সারণীতে আমরা যে পরিবারগুলি তৈরি করি এবং তাদের সাথে সাধারণত যে কর্তব্যগুলি মেলে তা সংক্ষিপ্ত করে৷
| মিডিয়া পরিবার | ক্রোমিয়াম সামগ্রী | সাধারণ মূল কঠোরতা | আপেক্ষিক পরিধান জীবন | সবচেয়ে উপযুক্ত দায়িত্ব |
|---|---|---|---|---|
| লো-ক্রোম কাস্ট বল | প্রায় 3% পর্যন্ত | HRC 45 থেকে 50 | বেসলাইন | শুকনো নাকাল, হালকা ঘর্ষণ, খরচ-সংবেদনশীল সার্কিট |
| মাঝারি-ক্রোম কাস্ট বল | প্রায় 3% থেকে 7% | এইচআরসি 48 থেকে 55 | 1.3 থেকে 1.8 বার | মিশ্র আকরিক, মাঝারি প্রভাব, সাধারণ মিলিং |
| উচ্চ-ক্রোম কাস্ট বল | প্রায় 10% থেকে 14% | HRC 58 থেকে 64 | 2 থেকে 3 বার | সিমেন্ট ক্লিঙ্কার, হার্ড আকরিক, ভেজা মিলিং |
| আল্ট্রা-হাই ক্রোম কাস্ট বল | প্রায় 15% এর উপরে | HRC 60 থেকে 65 | 2.5 থেকে 4 বার | গুরুতর ঘর্ষণ, সূক্ষ্ম নাকাল, দীর্ঘ প্রচারাভিযান |
| নকল ইস্পাত বল | খাদ ইস্পাত, কম ক্রোমিয়াম | HRC 55 থেকে 62 | 1.5 থেকে 3 বার | বড়-ব্যাস প্রাথমিক মিলিং, উচ্চ প্রভাব |
| সিরামিক বল | কোনোটিই নয় | খুব উচ্চ পৃষ্ঠ কঠোরতা | 4 থেকে 8 বার ফাইন ডিউটি | দূষণ-সংবেদনশীল জরিমানা এবং অতি-সূক্ষ্ম নাকাল |
একটি সূচনা পয়েন্ট হিসাবে টেবিল পড়ুন. একটি নরম আকরিক সার্কিটে একটি মাঝারি-ক্রোম বল একটি উচ্চ-ক্রোম বলকে ছাড়িয়ে যেতে পারে যা কাজের জন্য অতিরিক্ত-নির্দিষ্ট, এবং একটি বৃহৎ প্রাইমারি মিলের একটি নকল বল প্রায়শই একা প্রভাব শক্ততায় জয়ী হয়।
প্রক্রিয়া নিয়ন্ত্রণ: যেখানে পরিধান প্রতিরোধের তৈরি করা হয়
কাস্টিং এবং ফোরজিং পরিধান-প্রতিরোধী মিডিয়ার দুটি ভিন্ন রাস্তা এবং প্রত্যেকটির নিজস্ব গুণমান লিভার রয়েছে। ঢালাই, ছাঁচ নকশা, ঢালা তাপমাত্রা, ইনোকুলেশন এবং শীতল করার হার নির্ধারণ করে যে কার্বাইডগুলি কীভাবে গঠন করে এবং কতটা সমানভাবে বিতরণ করে। ফোরজিং-এ, বারের গুণমান, গরম করার বক্ররেখা, বিকৃতির ক্রম এবং নিয়ন্ত্রিত কুলিং শস্য প্রবাহ এবং শক্ততা নির্ধারণ করে।
আমাদের প্ল্যান্ট একটি ISO9001 গুণমান সিস্টেমের অধীনে আগত কাঁচামাল থেকে চূড়ান্ত প্যাকিং পর্যন্ত পরিদর্শন সহ এক সমন্বিত প্রবাহ হিসাবে নির্ভুল কাস্টিং, ফোরজিং এবং তাপ চিকিত্সা চালায়। আমরা দীর্ঘমেয়াদী যোগ্য ইস্পাত এবং খাদ সরবরাহকারীদের কাছ থেকে কিনি, কারণ একটি সংকর ধাতু নকশার অর্থ কেবল তখনই হয় যদি চুল্লিতে পৌঁছানো রসায়নটি নির্দিষ্ট করা রসায়ন হয়।
প্রাথমিক মিলগুলির জন্য যেগুলি বড়-ব্যাসের মিডিয়া এবং উচ্চ প্রভাবের শক্ততার উপর নির্ভর করে, নকল মিডিয়া সাধারণত শক্তিশালী উত্তর:
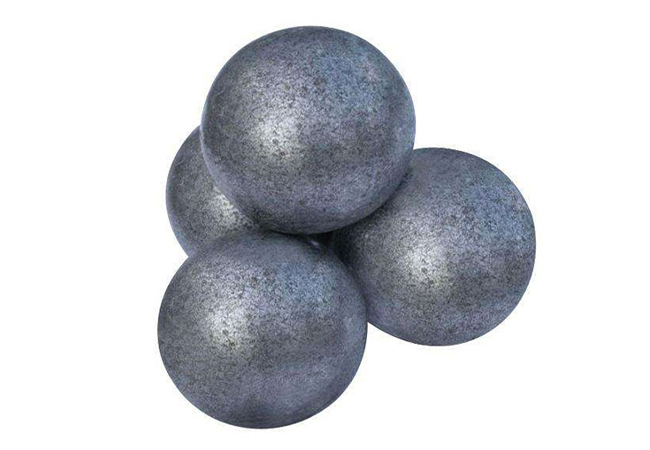 নকল নাকাল বল আজকের শিল্প বিশ্বে, যেখানে দক্ষতা, স্থায়িত্ব এবং কর্মক্ষমতা প্রধান, নির্ভুলতা ফোরজিং একটি গেম-পরিবর্তনকারী উত্পাদন পদ্ধতি হিসাবে আবির্ভূত হয়েছে—বিশেষ করে... পণ্য দেখুন →
পরিধান প্রতিরোধের মিল সাইড
আমরা দেখেছি ভালো বলগুলো কয়েক সপ্তাহের মধ্যে ব্যর্থ হয় কারণ একটি মিল কীভাবে পরিচালিত হয়েছিল। পাঁচটি ভেরিয়েবল পরীক্ষাগারের ফলাফল এবং উদ্ভিদ বাস্তবতার মধ্যে বেশিরভাগ ব্যবধান ব্যাখ্যা করে।
- বলের আকার এবং চার্জ ভর: বড় আকারের বল আকরিকের প্রয়োজন হয় না এমন প্রভাব শক্তি যোগ করে, যা ভাঙা এবং পরিধানের হার উভয়ই বাড়ায়।
- মিলের গতি এবং চার্জ গতি: একটি ছানি চার্জ প্রভাব প্রদান করে, যখন একটি ক্যাসকেডিং চার্জ ঘর্ষণ প্রদান করে। সঠিক মোড ফিড আকারের উপর নির্ভর করে।
- সজ্জার ঘনত্ব এবং রসায়ন: পাতলা, অম্লীয় বা ভারী বায়ুযুক্ত স্লারি ক্ষয়কে ত্বরান্বিত করে এবং ম্যাট্রিক্সকে ক্ষয় করে।
- ফিডের আকার বন্টন: শীর্ষ আকারের হঠাৎ বৃদ্ধি মিডিয়াকে এমন কাজ করতে বাধ্য করে যার জন্য তারা কখনই নির্বাচিত হয়নি।
- লাইনারের অবস্থা: জীর্ণ বা পালিশ করা লাইনারগুলি লিফ্ট কমিয়ে দেয় এবং চার্জ গড়াগড়ি দেওয়ার পরিবর্তে পিছলে যেতে শুরু করে।
চূড়ান্ত পয়েন্ট অবমূল্যায়ন করা সহজ। মিডিয়া এবং লাইনারগুলি এক পরিধানের সিস্টেম তৈরি করে এবং বলের চার্জ বা রিভার্স চেক না করে লাইনার পরিবর্তন করা প্রায় সবসময়ই সাশ্রয়ের চেয়ে বেশি খরচ করে। যেখানে ইমপ্যাক্ট লোডগুলি ভারী, সেখানে আমাদের অতি-উচ্চ ম্যাঙ্গানিজ স্টিল লাইনারগুলি নকল চার্জের পাশাপাশি কাজ করার জন্য তৈরি করা হয়েছে:
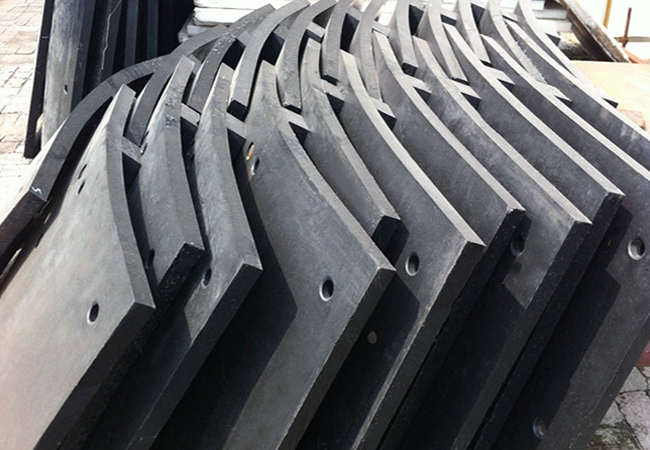 আল্ট্রা হাই ম্যাঙ্গানিজ ইস্পাত আস্তরণের বল মিল লাইনার আল্ট্রা-হাই ম্যাঙ্গানিজ ইস্পাত আস্তরণ একটি উচ্চ-কর্মক্ষমতা পরিধান-প্রতিরোধী উপাদান উপাদান, প্রধানত শিল্প সরঞ্জামগুলিতে ব্যবহৃত হয় যা শক্তিশালী প্রভাব এবং গুরুতর... পণ্য দেখুন →
প্রতিশ্রুতি দেওয়ার আগে কীভাবে পরিধান প্রতিরোধের মূল্যায়ন করবেন
যেহেতু পরিধান একটি সিস্টেম সম্পত্তি, একমাত্র ন্যায্য তুলনা হল প্রতি টন আকরিক মিল করা খরচ। এই পদক্ষেপগুলি সেই তুলনাকে সৎ রাখে।
- সংজ্ঞায়িত অবস্থার অধীনে একটি নির্দিষ্ট পরিধানের হারের জন্য জিজ্ঞাসা করুন, একা কঠোরতার চিত্র নয়।
- পৃষ্ঠ থেকে কোর পর্যন্ত কঠোরতা প্রোফাইলের অনুরোধ করুন, পাশাপাশি মাইক্রোস্ট্রাকচারের একটি বিবরণ।
- একটি চিহ্নিত-বল পরীক্ষা চালান: একটি ওজনযুক্ত, ট্যাগযুক্ত ব্যাচ যোগ করুন, একটি নির্দিষ্ট সময়ের পরে এটি পুনরুদ্ধার করুন এবং ভর ক্ষতি পরিমাপ করুন।
- মালবাহী, মেক-আপ শ্রম, ডাউনটাইম এবং থ্রুপুটের উপর কোন প্রভাব সহ টন প্রতি প্রকৃত খরচ গণনা করুন।
- যখনই আকরিকের ধরন, ফিডের আকার বা মিলের গতি পরিবর্তিত হয় তখন পরীক্ষাটি পুনরাবৃত্তি করুন, কারণ আজকের সেরা মিডিয়া আগামী বছর সেরা নাও হতে পারে।
একজন অংশীদার নির্বাচন করুন যিনি প্রকৌশলী প্রতিরোধের পরিধান করেন
প্রতিটি সার্কিটের নিজস্ব আকরিক, নিজস্ব মিল জ্যামিতি এবং একটি ভাল বছরের নিজস্ব সংজ্ঞা রয়েছে। এই কারণেই আমরা ক্যাটালগ পৃষ্ঠার পরিবর্তে ডেটা দিয়ে শুরু করতে পছন্দ করি: একটি পরিধান-হার ইতিহাস, একটি ফিড বিশ্লেষণ, মিলের মাত্রা এবং দায়িত্বের বিবরণ সাধারণত দুই বা তিন প্রার্থীর পছন্দকে সংকুচিত করার জন্য যথেষ্ট।
আপনার যদি আপনার আবেদনের সাথে মিলে যাওয়া একটি ফর্মুলেশন, কঠোরতা প্রোফাইল বা বল জ্যামিতির প্রয়োজন হয়, আমাদের কাস্টম OEM পরিধান-প্রতিরোধী সমাধান দল আপনার অপারেটিং ডেটার চারপাশে এটি তৈরি করতে পারে। আপনি যদি প্রথমে এটির মাধ্যমে কথা বলতে চান, আমাদের প্রকৌশলীদের সাথে যোগাযোগ করুন এবং আমরা আপনাকে আপনার প্ল্যান্টে গুরুত্বপূর্ণ সংখ্যাগুলির সাথে বিকল্পগুলির তুলনা করতে সহায়তা করব।
নাকাল বল পরিধান প্রতিরোধের প্রযুক্তি একটি নির্দিষ্টকরণ নয় যে একটি ডেটা শীট থেকে অনুলিপি করা যেতে পারে. এটি খাদ নকশা, সুশৃঙ্খল তাপ চিকিত্সা, সৎ পরিদর্শন এবং একটি মিল পরিবেশের ফলাফল যা ভাল মিডিয়াকে তাদের কাজ করতে দেয়। এই চারটি উপাদানকে সারিবদ্ধ করুন এবং মেক-আপ বল রেটটি মাসিক চমক হওয়া বন্ধ করে দেয়।


